Полный цикл производства бетона на заводе: как устроены этапы от дозирования до отгрузки
Вы уверены, что ваш бетоносмеситель не снижает прочность смеси?
Пять тонн сырья ушло в брак, а начальник производства разводит руками: причина в дозировании, которое считалось эталонным. Добро пожаловать в мир, где смешивание решает всё, а контроль качества — лишь последний рубеж.
Мы разобрали этапы производства бетона от склада до выхода готовой продукции и нашли скрытые точки, где автоматизация спасает бюджет, а водоцементное соотношение убивает репутацию. Никакой теории — только практика выбора оборудования и хитрости калибровки, которые сэкономят до 15% цемента на кубометре.
Как устроен полный цикл производства бетона на заводе
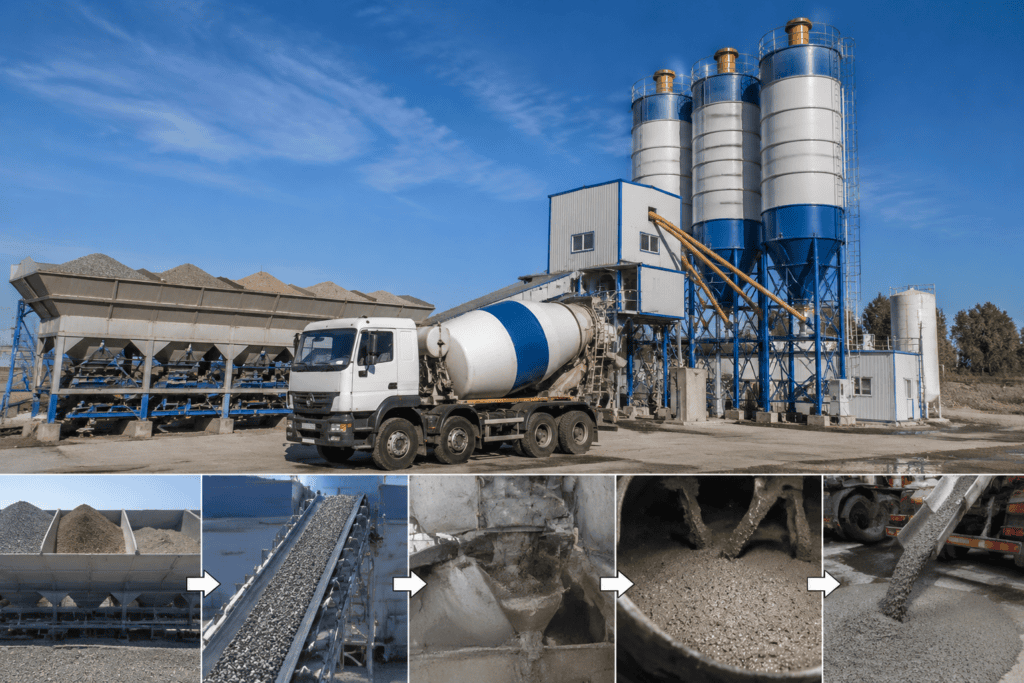
Сначала на завод поступает сырье. Цемент ссыпают в силосы, чтобы он не отсырел. Щебень с песком (заполнители) хранят отдельно на открытом складе. Лаборатория сразу проверяет гранулометрию: если песок слишком мелкий или щебень грязный, марка бетона упадет. Ошибка на этом этапе стоит прочности.
Рецептуру рассчитывают под конкретную задачу: для фундамента нужны одни пропорции, для дорожной плиты — другие. Количество пластификатора, воды и добавок зафиксировано в паспорте. Оператор на пульте лишь подтверждает дозирование, остальное делает автоматика. Секундная задержка — весы перегрузят песок, и партия уйдет в брак.
Затем бетоносмеситель принимает загрузку: сначала вода, следом щебень и песок. Цемент вводят позже, чтобы не поднимать пыль. Компоненты перемешивают строго по технологии. Недомесил — останутся комки, перемешал — смесь перегреется. После выгружают готовый бетон.
Контроль качества ведут непрерывно. В лаборатории заливают тестовые кубики из проб, а через сутки, трое и 28 дней испытывают их под прессом. Так узнают реальную прочность. Если марка не сходится, рецептуру корректируют. Без этого бетоновоз повезет на стройку кота в мешке.
Смесь отгружают в бетоновозы и сразу везут на стройку — бетон не подлежит хранению. На объекте происходит укладка, формование и вибрация. Технология заканчивается не на заводе, а когда последний кубометр ложится в опалубку. Цикл замкнулся.
Дозирование компонентов: точность рецептуры бетонной смеси
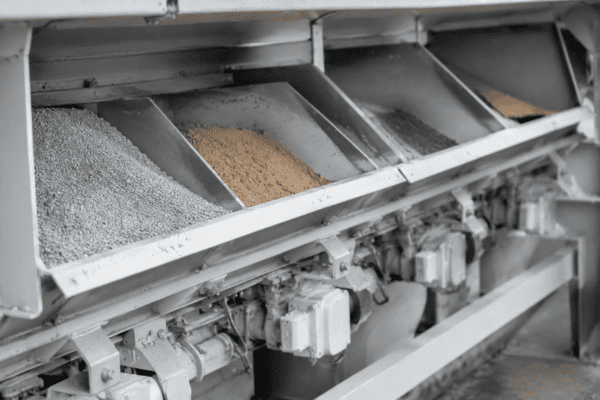
На заводе нельзя замешивать бетон «на глаз». Каждый рейс — это десятки тонн сырья и строгий класс прочности. Насыпали цемента на пару процентов меньше — конструкция может не дожить до зимы. Чуть перелили воды — начнется расслоение, и марка упадет.
Сложность дозирования зависит от состояния материалов. Вес сырого песка меняется вместе с влажностью. У щебня разных фракций разная насыпная плотность: одинаковая загрузка по объёму даст разную массу. Дозатор должен улавливать эти перепады, чтобы рецептура не нарушилась. Автоматика и датчики отслеживают вес компонентов при загрузке и на ходу корректируют подачу цемента, воды и добавок.
Калибровка весов — обязательная рутина. Раз в смену оператор проверяет погрешность контрольными гирями. Если весы «плывут», весь замес идет насмарку. На водоцементное соотношение влияет даже крупность песка: мелкий связывает больше воды, поэтому приходится менять дозирование цемента для сохранения подвижности смеси.
В лаборатории есть эталонные составы, но характеристики сырья постоянно меняются. Например, если карьер дал щебень с другой лещадностью, оператор должен быстро пересчитать пропорции, чтобы жесткость бетона оставалась в норме. Иначе из смесителя выйдет комковатая каша, не пригодная для укладки.
Точность дозирования держится на исправном дозаторе, контроле влажности заполнителей и честной калибровке. Если каждый компонент попадает в смеситель с отклонением не больше процента, бетон будет строго заказанной марки.
Вы уверены, что ваш бетон соответствует ГОСТу не только на бумаге? Большинство сбоев начинается на этапе дозирования: ошибка в водоцементном соотношении на 2% превращает марочную прочность в «троечку». Я лично перестроил линию на автоматическую подачу инертных, и время выпуска партии сократилось с 12 до 7 минут, при этом каждое смешивание теперь фиксируется по 8 параметрам. Если вы ещё не внедрили сквозной контроль качества от склада до разгрузки, то просто играете в русскую рулетку с каждым кубометром — говорю это как человек, который проверил более 500 поставщиков на предмет реального соблюдения рецептуры.
Смешивание в бетоносмесителе: от сухих компонентов до готовой смеси
Суть бетона — в качественном замесе. Дело не просто в том, чтобы сбросить сырье в барабан и нажать кнопку. Пока барабан крутится, решается судьба будущей конструкции.
Загрузка в смеситель идет поэтапно. Сначала подают сухую смесь — песок со щебнем и цементом. Лопасти перекидывают массу, разбивая комки. Затем добавляют воду, и вращение барабана доводит смесь до гомогенного состояния. Ни один камень не должен остаться сухим.
Время цикла строго ограничено — обычно от трех до пяти минут. Если не додержать, масса получится неоднородной. Если перемешивать слишком долго, вода испарится, а заполнитель начнет истираться.
В процессе в барабан загружают модификаторы: пластификаторы, ускорители схватывания, противоморозные присадки. Подача идет через дозаторы, а правильность смешивания полностью зависит от точности заданного автоматикой цикла.
С завода готовый бетон отправляется на объекты. Задерживать выгрузку нельзя: раствор быстро схватывается и теряет свои свойства. Любой сбой в работе бетоносмесителя приведет к перерасходу цемента и браку конструкции.
Контроль качества бетона: от замеса до готовой конструкции
Переделать застывший бетон почти невозможно, поэтому ключевая задача контроля — предупреждение брака. Проверка начинается с сырья: лаборатория изучает паспорта и берет пробы, оценивая активность цемента, зерновой состав заполнителей, наличие пыли и глины. Отдельно анализируют химический состав и жесткость воды.
На этапе производства контролируют точность дозирования: лишний десяток литров воды снижает прочность на марку-полторы. Прямо на заводе отбирают пробы и формуют образцы-кубики. Их хранят в строгих условиях температуры и влажности, а через сутки, неделю и 28 дней испытывают на прессе. Цифры из протокола испытаний становятся официальным подтверждением марки.
Ждать 28 дней для проверки уже залитого бетона нельзя, поэтому на ходу применяют неразрушающий контроль: от склерометров (например, молотка Кашкарова) до ультразвукового метода, который показывает плотность и скрытые дефекты. При транспортировке на стройку смесь может потерять подвижность из-за жары или долгого пути. Поэтому на объекте снова проверяют осадку конуса и принимают решение: укладывать партию, добавить пластификатор или слить в отвал.
Итоговое качество складывается из десятков проверок: от морозостойкости и водонепроницаемости до соответствия ГОСТам. Лаборатории завода и стройки работают в связке. Именно этот многоступенчатый контроль превращает смесь цемента и щебня в надежную конструкцию.
Автоматизация линии производства: повышение эффективности и точности
При ручном управлении потери сырья перекрывают любую экономию, а точность дозирования всегда страдает. Открытие заслонок на глаз и загрузка добавок вручную приводят к нестабильному качеству: каждая партия превращается в лотерею.
Современная автоматизация исключает человеческий фактор. Датчики, сервоприводы и программируемые контроллеры (PLC) управляют каждым этапом. Загрузка сырья в бункеры механизирована. Вода, цемент, заполнители и химические добавки дозируются по программе с точностью до долей килограмма. Смеситель работает по жесткому циклу без корректировок «на глаз».
Мониторинг идет в реальном времени. Датчики снимают показания на всех этапах замеса: если просела концентрация добавки или сбилась влажность, система сама корректирует процесс. Не нужно ждать лабораторных тестов, чтобы выявить брак. Управление становится гибким: автоматика адаптирует скорость подачи и время цикла под текущие характеристики сырья.
Интеграция оборудования повышает производительность и снижает затраты за счет исключения перерасхода цемента и ошибок дозирования. Внедрение автоматики — это способ сделать процесс предсказуемым, а соблюдение рецептуры — абсолютным.
Оборудование для подачи инертных материалов и цемента
Подача сырья должна работать без перебоев, иначе смесители и дозаторы будут просто простаивать. Для транспортировки пыльного и тяжелого цемента используют пневмонасосы. Сырье перемещается по трубам с помощью сжатого воздуха. Ресивер сглаживает перепады, регулятор держит давление, а блок автоматики управляет клапанами. На выходе получаем точную подачу без пыли на складе.
Инертные материалы (песок, щебень) подаются механически. Шнеки и конвейеры поднимают материал к бункеру, а питатель с затвором отмеряет порцию. Пылеулавливающие фильтры и циклоны поддерживают чистоту вокруг силосов, а системы аэрации предотвращают слеживание.
Ключевой узел — дозатор между бункером и смесителем, через который проходят все компоненты. Современная автоматика непрерывно управляет его циклом: загрузка, взвешивание, сброс.
Всё оборудование — от пневмонасосов до смесителей — должно работать в единой связке. Только так можно обеспечить стабильное качество бетона и точное соблюдение сроков отгрузки.
Складирование инертных материалов на территории завода: как организовать хранение песка, щебня и гравия без хаоса и штрафов
Грамотное складирование инертных материалов исключает производственный хаос и экологические штрафы за пыление. Хранение песка и щебня требует продуманной планировки: правильного расположения штабелей, свободного заезда транспорта и удобной работы погрузчика без лишних маневров.
Оптимальное решение — специализированные зоны с твердым покрытием, ограждениями и системой водоотвода. Защита от пыления предотвращает предписания экологов. Если переполнить площадку и завалить сырье выше бордюров, грязь попадет в бункер, дозирование собьется, а марка бетона упадет. Упорядоченный склад сыпучих материалов ускоряет логистику и упрощает лабораторный контроль влажности и фракций.
Водоцементное соотношение: как вода влияет на прочность бетона
Водоцементное соотношение (В/Ц) — главный фактор, определяющий прочность и долговечность бетона. Вода запускает химический процесс гидратации цемента. Если её больше нормы, излишек со временем испарится, оставив внутри капилляры и пустоты. Это приводит к усадке, трещинам и резкому падению морозостойкости.
Недостаток воды, напротив, критично снижает удобоукладываемость: смесь становится жесткой, плохо обволакивает арматуру и требует сильного трамбования, что разрушает структуру. При испытаниях на сжатие такие партии показывают огромный разброс в прочности.
Оптимум В/Ц всегда подбирается под конкретную задачу. Меньше воды — выше прочность, но только до тех пор, пока смесь сохраняет нужную пластичность. Поэтому автоматика и инженеры-технологи жестко контролируют подачу воды с учетом естественной влажности песка на складе.
Время выпуска продукции: от замеса до отгрузки готового бетона
Время выпуска продукции — это строгий ритм, расписанный по секундам. Длительность замеса не терпит отклонений: смесь должна стать однородной, но не перегреться. Сразу после выгрузки бетон отправляется на стройку. Если раствор простоит дольше нормы, начнется схватывание, и партия уйдет в брак.
Каждый производственный этап либо работает на прочность, либо создает риски. Идеальный состав бесполезен, если смеситель не дал однородной массы, а водоцементное соотношение превысило норму. Именно на стыке автоматизации и контроля многие небольшие заводы теряют до 15% заявленной марочной прочности.
Практический совет при выборе поставщика: не смотрите только на цену куба. Изучайте техническое оснащение линии — тип дозаторов и наличие системы корректировки по влажности песка. Если состав регулируется «на глаз», от такого завода лучше отказаться. На производствах, где мы внедряли автоматическое взвешивание, отбраковка по прочности падала с 8% до 0,4% за первый месяц. Разница между реальными марками М350 и М300 на стройплощадке обойдется вам гораздо дороже, чем экономия на автоматике.
Выбирайте завод, чье производство синхронизировано с логистикой: бетон должен быть доставлен и уложен быстро, а не стоять часами в миксере. Всегда запрашивайте данные лабораторного журнала — реальные цифры прочности на 28-е сутки скажут правду быстрее любой рекламы. Качественный бетон начинается со строгого отношения к каждой фракции сырья и секунде перемешивания.


