Как организована подача воды на бетонном заводе: схема, дозаторы и автоматизация управления
Что общего у вашего бетонного завода и протекающего крана — кроме денег, уходящих в трубу?
Вы переплачиваете за воду, бетон «плывет», а учет расхода до сих пор держится на честном слове оператора. 80% проблем с затворением решаются не заменой смесителя, а грамотной автоматизацией водоподачи и рециркуляцией. Это разбор того, как заставить каждый литр работать на себестоимость: от контроля влажности заполнителей до точных дозаторов. Если ваш технолог всё ещё корректирует рецепт «на глаз» — вы теряете маржу прямо сейчас.
Система водоснабжения бетонного завода: схема и основные узлы
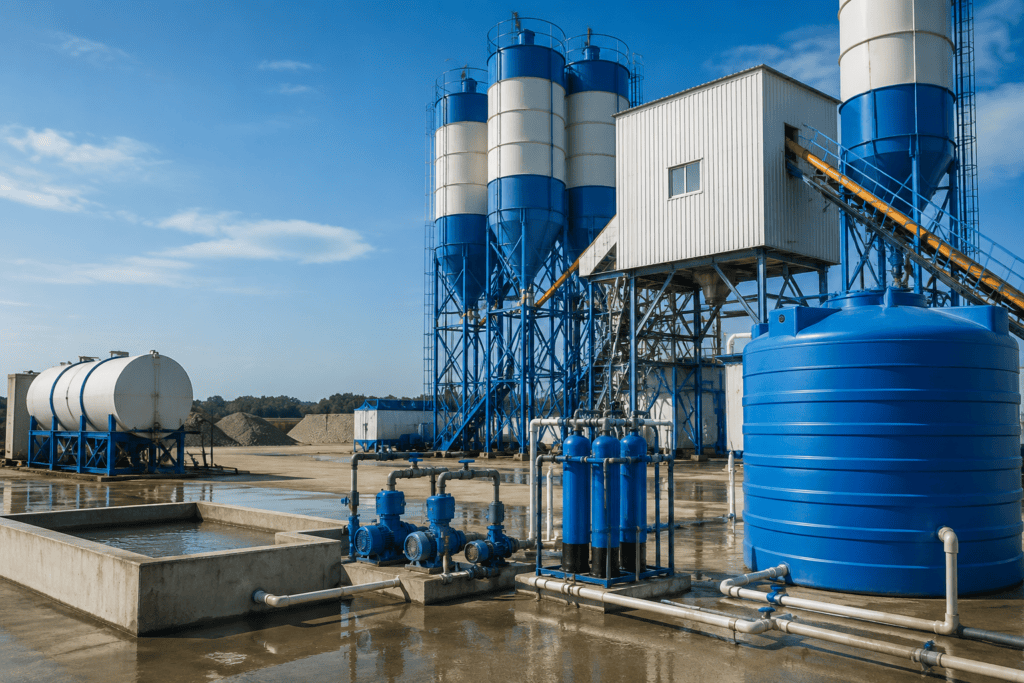
Схема подачи воды на завод — это продуманная инженерная сеть. От источника (водопровод, скважина или привозная ёмкость) вода поступает в накопительный резервуар, который сглаживает перепады давления и обеспечивает запас.
Далее насосные установки гонят воду по магистрали к распределительным узлам. Трубопровод оснащают задвижками и обратными клапанами для защиты от гидроударов. На участке дозирования стоит расходомер, отмеряющий точный объем жидкости для затворения смеси.
Отдельный контур — оборотная система. Стоки от промывки оборудования собирают, пропускают через фильтры и пускают по кругу. Это экономит ресурсы и упрощает утилизацию. Летом в схему включают гидранты или форсунки для пылеподавления на складах. Грамотно сбалансированная сеть гарантирует стабильное качество бетона и контролируемый расход.
Точный дозатор воды для бетона: типы и принцип работы
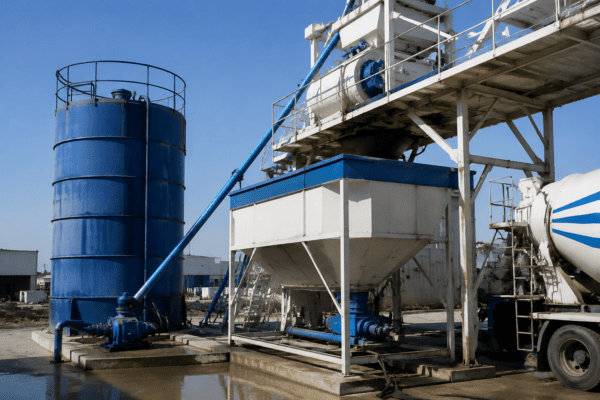
Без точного дозатора невозможно выдержать рецептуру смеси. Чаще всего используют расходомеры: поток идет по трубе, датчик считает литры и подает команду клапану. Это просто, но пузыри или мусор в воде дают погрешность. Поэтому многие переходят на весовые узлы, где резервуар взвешивается до и после подачи. Это надежнее и исключает влияние гидравлических сбоев.
Второй вариант — дозирование в системе с рециркуляцией. Вода постоянно циркулирует по кольцу под давлением насоса, и при открытии клапана мгновенно уходит в смеситель без задержек.
Современные установки хранят десятки рецептур и работают в связке с датчиками влажности песка и щебня. Расход воды автоматически корректируется с учетом текущего состояния инертных материалов.
На бетонном заводе до 30% бюджета на водоподготовку уходит в перерасход из-за ручного дозирования и отсутствия контроля влажности. Внедрение автоматизированного учета с рециркуляцией позволяет снизить прямые затраты на 18% за год, при этом стабильность бетона возрастает, а брак сводится к нулю.
Автоматизация подачи воды: как управлять процессом и снизить влияние человеческого фактора
Ручное управление задвижками и интуиция оператора рано или поздно приводят к сбоям. Если давление в магистрали падает, смесь получается сухой — приходится останавливать производство и пересчитывать состав.
Автоматика работает как страховка. Контроллер непрерывно отслеживает показания расходомеров и уровнемеров. При падении давления система сама запускает подкачивающий насос или прикрывает клапан рециркуляции. Дозирование идет строго по программам, а мониторинг выводит все данные на пульт в реальном времени.
Это дает двойную экономию. Во-первых, исключается перерасход воды. Во-вторых, убирается человеческий фактор: оператор не забудет открыть клапан и не передержит затворение. Вы просто задаёте параметры, а контроллер и исполнительные механизмы делают свою работу четко и без рывков.
Рециркуляция воды на бетонном заводе: замкнутый цикл и экономия ресурсов
На промывку миксеров, мойку оборудования и охлаждение узлов уходят огромные объемы воды. Сливать её в отстойник убыточно, поэтому современные производства закольцовывают систему.
Замкнутый цикл работает просто: отработанная вода собирается в резервуары, где шлам оседает, а осветлённая жидкость возвращается в бетоносмеситель. Грязный осадок откачивают и после переработки снова пускают в производство. Завод практически не дает стоков и радикально снижает потребление свежей воды.
Для максимальной эффективности устанавливают гидроциклоны и фильтры. Оборотная вода очищается и при необходимости обрабатывается коагулянтами. Эту же воду можно использовать для увлажнения заполнителей и пылеподавления, что полностью снимает претензии со стороны экологических инспекторов.
Учет расхода воды: какие счетчики и датчики выбрать для точного контроля
Выбор водомеров для бетонного узла зависит от задач автоматики. Обычные механические счетчики дешевы, но при жесткой или загрязненной воде их механизмы быстро выходят из строя.
На промышленных линиях водоподачи используют ультразвуковые расходомеры. Они не имеют движущихся частей, работают на больших диаметрах и выдают данные с минимальной погрешностью. Для коммерческого учета, точного затворения смеси и контроля рециркуляции необходимы электронные модели с импульсным выходом — они не боятся грязи и передают показания удаленно.
На насосную станцию или склад лучше ставить расходомер с архивацией данных и интеграцией в общую систему. Такие приборы позволяют вести точный учет в кубометрах, вовремя замечать падение давления или подсос воздуха. Главное правило: электроника требует стабильного напряжения, а трубы — абсолютно герметичного монтажа.
Снижение затрат на воду в производстве бетона: 5 работающих методов
1. Точное дозирование. Автоматика с обратной связью корректирует подачу в реальном времени, исключая перерасход на каждом замесе.
2. Рециклинг промывных вод. Осветленную воду из резервуаров-отстойников возвращают обратно на затворение следующих партий при строгом контроле плотности состава.
3. Использование пластификаторов. Современные добавки позволяют уменьшить объем воды затворения на 15–20% без потери подвижности смеси и снижения прочности.
4. Контроль влажности на складе. Датчики влажности на узле подачи делают поправку на мокрый песок и щебень, не давая автоматике перелить жидкость.
5. Утилизация шлама. Мелкодисперсные частицы цемента из остатков промывочной воды успешно применяются при производстве бетона неответственных марок.
Рабочий треугольник — точный учет, возврат промывных потоков и использование добавок — дает гарантированное снижение себестоимости куба бетона.
Оборудование для подачи воды: как заставить систему работать без сбоев
Стабильная водоподача зависит не только от насосов, но и от грамотной обвязки. Выбор насоса определяется глубиной и производительностью источника. Обязательны обратные клапаны (чтобы вода не уходила назад) и гидроаккумуляторы с реле давления, защищающие мотор от частых включений.
Основа магистрали — качественные трубы и фитинги. Для защиты арматуры от коррозии и накипи в систему врезают фильтры очистки. Регулирующая и запорная арматура позволяет отсекать участки для ремонта, настраивать напор на вводе и обеспечивать точное дозирование.
Управляет процессом автоматика: частотный преобразователь плавно разгоняет насос без гидроударов, а повысительные станции выравнивают давление. Ошибки при монтаже (укладка труб без учета усадки или некачественные уплотнители) быстро приводят к протечкам. Поэтому после сборки обязательна пусконаладка: проверка клапанов, настройка реле и тестирование работы под нагрузкой.
Система водоподготовки для бетонного завода: фильтры и умягчители
Сырая вода из скважины или водопровода редко подходит для бетона из-за примесей и нестабильной жесткости. Без очистки трубопроводы и форсунки быстро зарастают осадком, а рецептура смеси нарушается.
На входе ставят механический фильтр для удаления песка и ржавчины, затем — угольный для связывания органики. Главную проблему (соли кальция и магния, мешающие работе бетонных добавок) решают автоматические установки с ионообменной смолой. Смола забирает ионы жесткости, а при истощении ресурса автоматически регенерируется солевым раствором.
Для типового бетонного завода обычно хватает связки из станций обезжелезивания и умягчения. Если требуется деминерализованная вода, подключают системы обратного осмоса.
Качество очистки контролируют по уровню жесткости, pH и содержанию железа. Грамотная водоподготовка дает стабильную техническую воду, предотвращает образование накипи и продлевает срок службы насосов и смесителей.
Контроль влажности заполнителей: как скорректировать дозировку воды в бетонной смеси
Даже визуально сухой песок или щебень на складе содержит влагу, которая меняет водоцементное соотношение. Чтобы получить заданную прочность, количество этой скрытой воды нужно точно знать.
Самый надежный метод — испытание насухо: берется проба заполнителя, взвешивается, высушивается и взвешивается снова. Разница показывает полевую влажность. На основе этих данных автоматика завода через расходомер корректирует подачу: объем воды, уже содержащийся в песке, вычитается из рецептуры.
Хотя встроенные гигрометры на бункерах удобны, ручные тесты и калибровка остаются обязательными. Если вводить воду по сухому рецепту при влажности песка в 5%, смесь расслоится и потеряет марку. Контроль влажности и гибкая настройка водоподачи — это гарантия качества бетона и прямая экономия цемента.
Без точной дозировки даже идеальное сырье даст брак. Автоматизация переводит работу завода из режима «на глаз» в режим «по паспорту». Рециркуляция превращает отходы в ресурс, учет расхода делает затраты прозрачными, а водоподготовка защищает оборудование от износа.
Не пытайтесь внедрить все сразу. Начните с узла учета воды на смесителе и контроля влажности заполнителей — это даст до 70% экономии при минимальной интеграции. Один точный ультразвуковой датчик на бункере песка часто окупается за неделю.
Современные системы рециркуляции способны снизить потребление свежей воды на 90%. Но это работает только при полном доверии автоматике, без ручного дублирования процессов. Именно этот шаг отделяет завод с рентабельностью 8% от производства с маржинальностью 15%. Не упустите его.


