Как калибровка оборудования бетонного завода влияет на точность рецептуры: пошаговый алгоритм от дрейфа нуля до журнала работ
Почему ваш бетон теряет марку, а весовые дозаторы молчат о дрейфе нуля
Каждый пятый замес бракуют из-за того, что калибровку делают «на глаз», а не по эталону. Вы уверены, что ваш дозатор цемента показывает реальные 500 кг, а не 470 с уходом в нелинейность? Мы разобрали рабочие схемы, когда правильная калибровка спасает БСУ от простоя, а ошибки убивают точность рецептуры. Статья даёт готовый алгоритм проверки гирями и датчиками — чтобы вы перестали гадать, где сбой, и начали фиксировать его сразу.
Как калибровка весовых дозаторов определяет точность рецептуры бетона
Когда на заводе начинают сыпаться бракованные кубы, первым делом смотрят на весы. Калибровка дозаторов — это прямая связь между техзаданием и тем, что по факту уедет в миксер. Если тензодатчик врёт на полпроцента, пропорции цемента или воды уплывают, и партия летит в брак.
Суть процедуры: мы кладём на весы эталонный груз, смотрим на сигнал с контроллера и правим коэффициент. Без этого датчик стареет, сопротивление меняется, а нуль уплывает. Вместо 20 кг щебня система выдаёт 23 — для бетона это потеря прочности и падение стабильности смеси.
Градуировка и юстировка гарантируют, что каждый компонент попадает в замес строго по норме. Погрешность взвешивания должна укладываться в класс точности оборудования, иначе перерасход цемента неизбежен. Поэтому толковый технолог всегда следит за протоколом калибровки: когда масса взвешена верно, а сигнал с датчика отбалансирован, рецептура отрабатывает как часы.
Пошаговый алгоритм калибровки оборудования БСУ: от гири до контроллера
Если весы врут, завод получает скандал с заказчиком и перерасход компонентов. Настраивать систему «методом тыка» бессмысленно, нужен четкий порядок.
Начинаем с механики. Пока лапы тензодатчиков стоят в грязи, а бункер висит на затянутых растяжках, контроллер точность не вытянет. Ослабьте узлы крепления, проверьте зазоры. Люфт всего в 2 миллиметра дает погрешность до 5–7 кг на тонну.
Затем переходим к электронике. Подайте питание на весоизмерительный блок и выведите сигнал на контроллер. Если шкала без груза плывет, ищите проблему в монтаже: плохой контакт массы, наводки от частотников или перетертый кабель тензодатчика. Программные коэффициенты не помогут, пока проводка не в порядке.
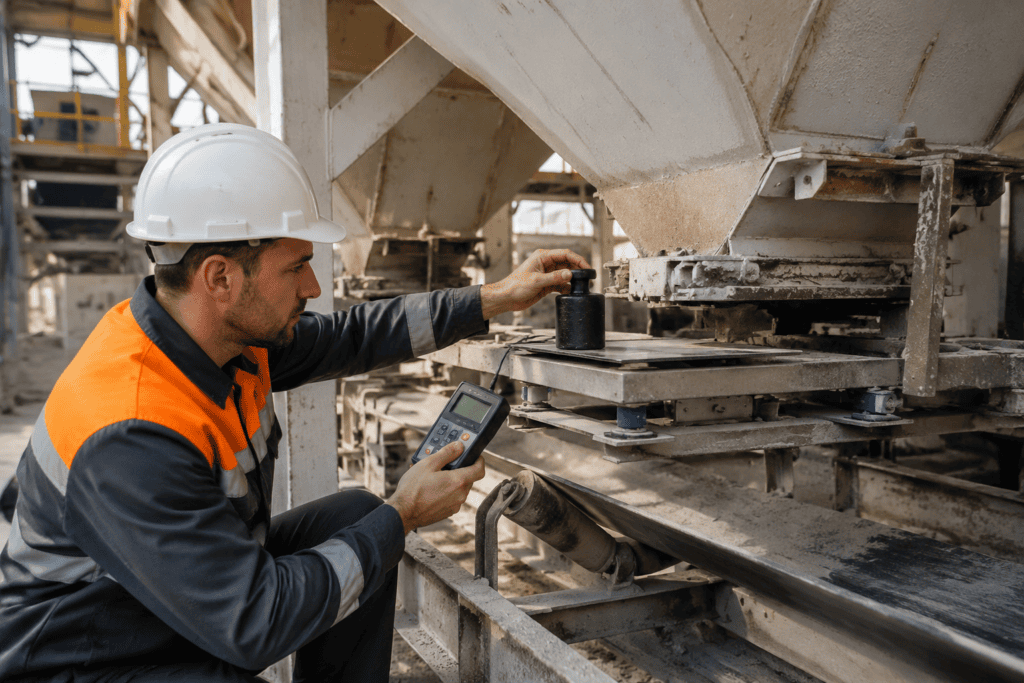
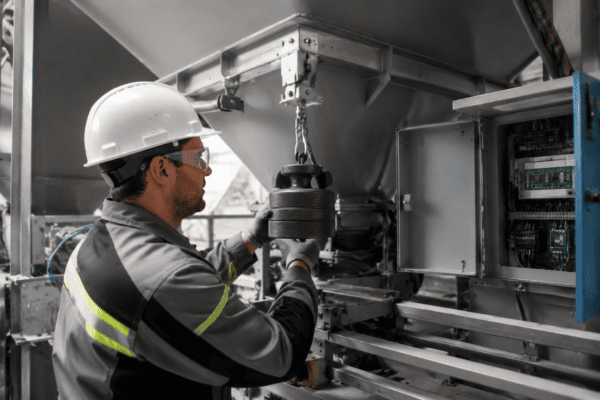
Дальше работаем с эталоном. Кладем гирю на бункер, вводим реальный вес в контроллер и компенсируем расхождение первичным коэффициентом усиления. Обязательно проверяем в трех точках: на малой нагрузке (например, 20 кг), на половине номинала и на максимуме. Если шкала «поплыла» нелинейно, балансируем напряжение между датчиками.
Частая ошибка — настройка только «нуля» и «максимума», из-за чего середина шкалы остается кривой. Снимайте протокол напряжений с каждого тензодатчика по отдельности. Если сопротивление одного под нагрузкой падает быстрее остальных, он будет тянуть всю систему. Выровняйте баланс по напряжению на входе АЦП.
Когда электрика и механика настроены, вводим поправочные коэффициенты в контроллер. Финальный шаг — проверка на реальном продукте, так как пыль, вибрация и налипший цемент меняют массу бункера. Пропустите несколько замесов, выгрузите бетоновоз на точные автомобильные весы и сравните с цифрами контроллера. Расхождение больше 0,5% — возвращайтесь к механике.
Каждый второй случай брака бетона — это не сбой рецептуры, а незаметный дрейф нуля после замены тензодатчика. Заведите жесткий регламент: калибровка раз в месяц или сразу после ремонта, эталонные гири класса точности F2 и журнал проверок. На практике из-за вскрытой нелинейности весов бетонный завод может терять по 15 кг цемента на каждом замесе целый год, если слепо доверять встроенным алгоритмам.
Почему дрейф нуля и нелинейность датчиков убивают качество бетона
Каждый десятый куб уходит в брак из-за уплывшей на пару процентов дозировки. Виноваты в этом изношенные тензодатчики с нарушенной калибровкой.
Типичная картина (нелинейность): утром на холостом ходу весы показывают ноль. Но под реальной нагрузкой в три тонны сигнал начинает врать: сначала недодаёт килограммы, потом перекладывает. Чувствительность датчика меняется по ходу шкалы, и реальное напряжение на тензорезисторе не совпадает с пересчитанным весом в контроллере.
Дрейф нуля: утром температура была +20 °C, к обеду солнце прогрело бункер до +40 °C — ноль сместился на полпроцента. Эта дисперсия критично влияет на прочность бетона и осадку конуса.
Гистерезис: датчик запоминает предыдущую нагрузку. После взвешивания тяжелого заполнителя весы «залипают» внутренним напряжением, и следующая порция цемента отмеряется неверно. Бетон получается с переменной влажностью.
Хороший тензодатчик дает сходимость показаний на уровне 0,1% при разной температуре и влажности, с минимальным смещением сигнала на холостом ходу. Градуировка должна идти по всей шкале — от нуля до рабочего максимума.
Как убрать дрейф нуля в весовых системах БСУ: методы юстировки
Первое, на что нужно смотреть — тензорезистор. Если сопротивление плавает из-за перепадов температуры или перегруза, программные алгоритмы бесполезны. Нужна проверка эталоном, балансировка моста и стабилизация напряжения питания.
Дальше — усилитель и АЦП. Проблема часто кроется в смещении на входе. Программный фильтр низких частот срезает шум, но важно сохранить чувствительность. При малой дискретности АЦП дрейф заметен уже на малых нагрузках — помогает привязка шкалы к стабильному источнику референсного напряжения.
Температурная компенсация. Прогоните оборудование по циклу: холод — работа — нагрев. Отследите, как плывет сигнал, и введите поправочные коэффициенты прямо в контроллер. Нелинейность на краях шкалы также корректируется эталонными гирями: проверяем ноль, четверть, половину и полную массу, подгоняя программу под реальные показания.
Если после снятия нагрузки весы не возвращаются в ноль, ищите механическую деформацию в датчике или люфт в узлах дозатора. Дрейф часто исчезает, если убрать лишнее механическое напряжение.
Лайфхак: проверяйте напряжение на датчике в состоянии покоя. Если оно плавает больше чем на 0,1 мВ — виноват плохой кабель или помехи от соседнего оборудования. Установка дополнительного фильтра по питанию стабилизирует балансировку.
Журнал калибровки БСУ: как вести записи
Журнал калибровки — ваш щит от претензий и пересортицы. Записывайте данные сразу по простому шаблону: дата, наименование прибора (весы, дозатор, расходомер), его заводской номер, показания эталона и фактические значения с контроллера.
Указывайте точную погрешность: не «норма», а «отклонение +0,5 кг при нагрузке 500 кг». Фиксируйте напряжение сигнала и сопротивление. Эта статистика поможет предсказать, когда оборудование начнет врать и потребует замены.
Перед каждой калибровкой проверяйте балансировку шкалы и отмечайте наличие пломб. Если пломба сорвана — фиксируйте это и вызывайте сервис, иначе при сертификации получите штраф.
Акт калибровки (приведение к эталону, опломбировка) и протокол измерений (сырые данные до и после) храните вместе. Любая внеплановая настройка фиксируется отдельной строкой с указанием причины (например, «после замены контроллера»). Инструмент (гири, калибратор, мультиметр) также должен иметь свежую документацию о поверке.
В журнале не должно быть пустых строк. Если калибровка не проводилась, ставьте отметку «выходной» или «простой».
Ручная против автоматической калибровки: что выбрать
Ручная калибровка требует времени и зависит от квалификации мастера. Вы берете гирю, крутите балансировку, замеряете напряжение и сопротивление. Это рабочий вариант для старого оборудования и стабильной рецептуры, но при частой смене марок и больших объемах процесс становится узким местом.
Автоматическая калибровка занимает минуты. Вы кладете эталон на весы, а контроллер сам считывает сигнал, вычисляет погрешность, вносит поправки в шкалу и формирует протокол в памяти.
При ручной настройке шанс поймать погрешность на 1–2% выше. Для завода, выдающего 50 кубов в час, это прямой риск перерасхода цемента и брака всей партии. Автоматика исключает человеческий фактор, быстрее находит сбои в напряжении и обеспечивает стабильное качество бетона. Если стоит задача повысить производительность и точность, новые системы окупаются за счет экономии сырья.
Требования к эталонным гирям и поверке тензодатчиков
Эталонные гири — физическое воплощение государственного стандарта массы. Каждая гиря проходит сертификацию в метрологической лаборатории и получает свой класс точности. Использовать случайные грузы для аттестации весов недопустимо.
При поверке датчик нагружается гирями строго по норме. Если коэффициент преобразования скачет, а погрешность выходит за допуски — датчик бракуют. Юстировка спасает не всегда: чувствительность падает из-за перегрузок и износа. Проверяется не только вес, но и стабильность нулевого сигнала на холодном оборудовании.
Требования к гирям жесткие: класс не ниже вашего оборудования, ежегодная аттестация в аккредитованной лаборатории, хранение в шкафу без пыли и вибраций. Наличие расходомера на линии не заменяет эталонные гири для весовых систем.
Частота и регламент калибровочных работ на БСУ
Официальные нормативы требуют проводить проверку весов и дозаторов раз в месяц при штатном режиме работы. На практике калибровку делают вне графика после любого ремонта, замены тензодатчика или механического удара по бункеру.
Важно не путать калибровку с проверкой нуля. Снятие показаний на пустом бункере — это быстрая операция, которую делают каждую смену. Настройка с корректировкой коэффициентов усиления требует специалиста и эталонов.
Оптимальная частота для завода: ежемесячная проверка всех дозаторов с полным протоколом и еженедельная экспресс-диагностика сигнала от тензодатчиков. Если бетон идет на ответственные конструкции, интервал сокращают вдвое. Постоянный уход нуля — сигнал к замене датчика, а не к перенастройке программы.
Проверка калибровки после ремонта: алгоритм для инженера
После ремонта или замены блока дозатор необходимо протестировать до запуска производства.
Инженер начинает с механики при выключенном питании: проверяет ход плунжера, состояние вала и зазоры. Люфты устраняются до калибровки. Затем подключается тензодатчик. Сигнал на контроллере должен быть стабильным, без скачков напряжения.
Далее проводится тест на весах. Выполните несколько холостых циклов с эталонным грузом. Для жидкости обязательно проверяйте фактический объем. Балансируйте систему и корректируйте ноль.
Сигнал от датчика должен строго совпадать с реальной массой и укладываться в паспортную точность. Заводские параметры новой детали всегда требуют корректировки под ваши реальные производственные условия (температуру, жидкость, износ рамы).
Практический совет: заведите «контрольную точку» на середине хода дозатора. После замены датчика или ремонта прогоните три отметки — ноль, 30% и 80% шкалы. Это займет 15 минут, но сразу выявит дрейф, съедающий запас прочности бетона. Если разброс показаний в журнале от месяца к месяцу увеличивается, значит, изношены тензодатчики или нарушена опорная балка — менять гири уже бесполезно.
Автоматические системы калибровки подстраивают коэффициенты, но не могут оценить геометрию рамы и вибрационные перегрузки. Раз в квартал выходите на площадку с эталонной гирей и проверяйте дозаторы под реальной нагрузкой. Не дайте дрейфу нуля стать нормой вашего производства.


