Главные факторы, влияющие на эффективность бетонного завода: от рецептуры до рентабельности

Вы уверены, что ваш бетон приносит максимум маржи, а не разъедает прибыль скрытыми издержками?
Большинство заводов теряют до 15% рентабельности на стыке рецептуры и логистики, даже не замечая этого. Эта статья — не про общие советы, а про конкретные точки: как снизить себестоимость куба без потери прочности, вычистить брак из процесса и перестать переплачивать за сырьё и энергию. Никаких «секретов» — только цифры и схемы, которые можно внедрить на смене уже завтра.
Оптимизация рецептуры бетона: баланс прочности и себестоимости
Каждый кубометр смеси — уравнение со множеством неизвестных. С одной стороны, заказчик требует класс B25 и морозостойкость F200, с другой — цена за куб должна быть конкурентной. В этой игре ошибка в дозировке цемента бьет по карману, а экономия на заполнителе оборачивается трещинами на стройплощадке.
Жесткая фиксация рецептуры — прошлый век. Ключевой фактор итоговой марки — водоцементное соотношение. Задача лаборатории — подобрать дозировку химических добавок так, чтобы снизить расход цемента, сохранить подвижность смеси и обеспечить реальное снижение затрат.
Качество песка и щебня, их зерновой состав и чистота напрямую влияют на свойства бетона. Мелкий песок увеличивает расход вяжущего, а плохой щебень снижает прочность. Поэтому критически важен входной контроль каждой партии: привезли материал с нового карьера — меняйте пропорции. Без испытаний и балансировки дозировки завод либо переплачивает за цемент, либо получает брак.
Рецептура неразрывно связана с состоянием оборудования. Если автоматика ошибается на пару литров воды или весовые дозаторы «гуляют», идеальный состав не сработает. Технолог должен корректировать дозировку под состояние сырья и погоду: в дождь щебень мокрый — убавляем воду, в жару — добавляем пластификатор.
Снижение себестоимости без потери качества — это грамотный подбор состава и точное водоцементное соотношение. Хорошая лаборатория — не статья расходов, а инструмент, который многократно окупается снижением расхода дорогих компонентов.
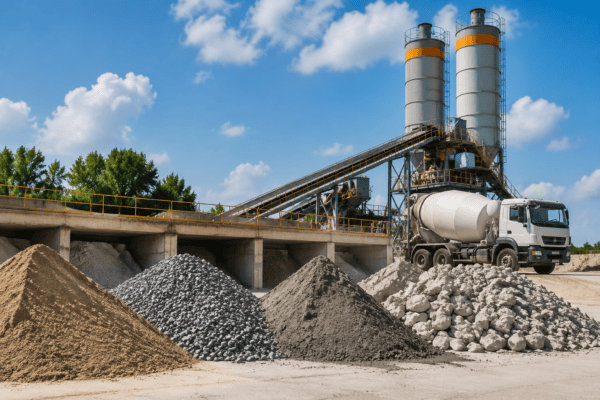
Снижение себестоимости бетона: 5 стратегий работы с сырьем
Сырье дорожает, заказчики давят по цене. В этой ситуации есть пять рабочих стратегий управления компонентами, которые реально снижают затраты.
Первое — песок и щебень. Не гонитесь за дорогим мытым песком, если доступен качественный отсев дробления — он уплотняет смесь и экономит цемент. Комбинируйте фракции щебня 5-20 и 20-40: замена части кубовидного щебня на более дешевый клинец часто дает ту же прочность при меньшей цене куба.
Второе — химия и минеральные добавки. Используйте золу-унос или шлак. Зола работает как микронаполнитель, улучшает удобоукладываемость и спасает в жару, замедляя гидратацию. Шлак отлично подходит для марок М200–М300: вы немного теряете в ранней прочности, но существенно выигрываете в цене. Главное — заранее просчитать экономику такой замены.
Третье — вода и контроль влажности. Хватит лить воду на глаз. Из-за неучтенной влажности песка происходит перелив и расслоение, после чего операторы вынуждены добавлять цемент, чтобы «вытянуть» марку. Установка влагомеров на бункеры и еженедельная калибровка дозаторов воды окупаются за пару месяцев благодаря экономии вяжущего.
Четвертое — логистика сырья. Затраты начинаются задолго до бетоносмесителя. Открытый полувагон для песка — это лишняя влага и потери при выгрузке. Считайте полный цикл: закупка + доставка + хранение + потери. Учитывайте скрытые издержки: например, цемент, списанный на россыпь и остатки на стенках силоса. Иногда выгоднее купить сырье дороже, но сэкономить на логистике и перевалке.
Пятое — рециклинг и отходы. Не сливайте возвратный бетон и смыв с миксеров в отстойник. Установка рециклинга разделяет смесь: песок и щебень возвращаются в производство, а цементное молочко идет на затворение. Бой бетона после испытаний можно дробить и добавлять в тощие смеси. Это прямая экономия сырья и снижение расходов на вывоз отходов.
Внедряйте стратегии постепенно. Снижение расхода цемента даже на 1–2% в месяц за счет умной работы с заполнителями и добавками дает ощутимую годовую экономию.
Стандартные рецептуры — это усредненный компромисс, который бьет по карману. Стоит только пересмотреть фракции щебня, убрать лишний цемент, наладить точную дозировку воды и поставить датчики на линию, как брак падает, а скорость выпуска растет. Рентабельность двигает не тотальная экономия на всем подряд, а точечное управление издержками на каждом этапе.
Как повысить производительность завода без капитальных вложений
Чтобы завод выдавал на 20–30% больше, не обязательно строить новые цеха — достаточно устранить узкие места. Где скапливаются детали? Почему простаивает линия? Часто бригада просто ждёт наладчика, а наладчик — погрузчик. Снижение простоев даёт быстрый результат без вложений.
Внутризаводская логистика тоже крадет время. Если мешки с добавками таскают лишние триста метров, это потеря ресурса. Перемещение склада ближе к цеху или изменение маршрута погрузчика экономит часы в каждую смену.
Обучение персонала и четкое нормирование ускоряют операции. Когда люди понимают свою зону ответственности и видят влияние своих действий на результат, процессы идут быстрее, а процент брака снижается.
Профилактическое обслуживание — еще один скрытый резерв. Час, потраченный на плановую чистку и смазку механизмов, предотвращает трехдневный простой из-за серьезной аварии.
Контроль качества и брака: точки влияния на каждом этапе
Контролировать качество на этапе готового блока поздно и дорого. Брак нужно предотвращать на ключевых точках. Первый рубеж — входной контроль. Если в производство попала партия с отклонениями по фракции, технология уже не спасет. Лабораторные испытания на входе — это защита от массового брака и последующих рекламаций.
Второй рубеж — приготовление смеси и формовка. Изношенные лопасти смесителя или сбитый дозатор мгновенно дают отклонение по прочности. Здесь важна отбраковка на ранней стадии: заметили расслоение — сразу корректируйте режим или чистите механизмы.
На этапе проверки готовой продукции лишь фиксируется результат. Если испытания не проходят норму, значит, управление процессом было потеряно раньше. Инвестируйте в методы экспресс-анализа (молоток Шмидта, ультразвук), чтобы отсекать проблемные партии до отгрузки. Управление качеством — это недопущение несоответствий, а не сортировка готового брака.
Минимизация логистических затрат: маршруты, загрузка и ожидание
Логистика — это расходы на холостые пробеги и простои. Снижение издержек начинается с грамотной маршрутизации и контроля загрузки. Один неудачный рейс или недогруженный миксер сразу поднимают стоимость куба.
Отдельная проблема — ожидание. Машины простаивают под погрузкой из-за хаоса на территории или неподготовленного сырья. Пока транспорт ждет своей очереди, завод теряет деньги.
Нельзя повысить эффективность перевозок, если на заводе бардак. Логистика работает только в жесткой связке с производством и складом: груз должен покидать территорию максимально быстро и без задержек.
Управление себестоимостью сырья: закупки и замещение компонентов
Закупки нельзя пускать на самотек. Грамотный снабженец всегда ищет альтернативы: новый компонент с похожими свойствами или другой сорт цемента могут дать снижение себестоимости без потери качества. Однако внедрять их можно только после аудита рецептуры и лабораторных тестов.
Чтобы застраховаться от скачков цен, подписывайте долгосрочные договоры с поставщиками и фиксируйте условия по объемам. Бюджет на материалы должен быть живым документом, который гибко подстраивается под реалии рынка.
Автоматизация и модернизация процессов: окупаемость за год
Модернизация часто окупается за 12 месяцев, если считать исчезающие издержки. Во-первых, автоматика дозирования исключает человеческий фактор, снижая перерасход цемента. Во-вторых, цифровое управление отгрузкой сокращает простои машин.
Считайте отдачу от инвестиций в оборудование: ускорение замеса на 15–20% повышает производительность, точные дозировки снижают брак, а новые узлы требуют меньше затрат на ремонт. Сложив экономию на сырье, энергии и обслуживании, вы получаете быструю окупаемость и выход на чистую рентабельность.
Энергоэффективность оборудования: реальные кейсы снижения затрат
Реальные примеры снижения энергозатрат на заводах:
- Насосные группы. Установка частотного привода позволяет двигателям подстраиваться под нагрузку, а не работать вхолостую. Расход энергии падает на треть, окупаемость — полтора сезона.
- Компрессорные станции. Энергоаудит часто выявляет огромные утечки сжатого воздуха. Замена уплотнений и установка рекуператора тепла (направляющего тепло от компрессора на отопление склада) дает прямую экономию на газе и снижает износ техники.
- Вентиляция и нагрев. Внедрение автоматики с обратной связью (включение вытяжки только по уровню загазованности, точный контроль температуры печей) экономит до 30% энергоресурсов и снижает процент брака.
Отказ от работы оборудования «на всякий случай» и точная настройка мгновенно вскрывают скрытые резервы. Начинайте модернизацию точечно — с одного самого энергозатратного узла.
Мониторинг рентабельности и маржинальности: KPI для управленца
Маржа и рентабельность — главные индикаторы здоровья бизнеса. Если выручка растет, а доход падает, значит, взлетела себестоимость сырья или выросла доля логистики. На бетонном производстве малейший сбой на линии сразу бьет по операционной прибыли.
KPI должны быть рабочим инструментом. Валовая маржа и рентабельность продаж показывают, стоит ли гнаться за объемом или пора жестко резать затраты. Анализируйте план и факт в динамике по каждому блоку, чтобы видеть, какой именно фактор тянет эффективность вниз.
Финансовый контроль неотделим от технологического: качество бетона, износ оборудования и дисциплина на смене напрямую влияют на итоговые цифры в отчете.
Главный принцип: не пытайтесь внедрить все инструменты разом. Начните с одного участка — устраните утечки воздуха, оптимизируйте рецептуры под новое сырье или наладьте учет топлива. Отладив всего несколько ключевых точек, где ресурсы уходят впустую, вы обеспечите заводу стабильный рост рентабельности.


